发布时间:2026-09-03
客户询问铝合金压铸件打样周期时,通常只想知道“几天能拿到样品”,但压铸件样品并不是把铝液倒进模具就能完成。图纸评审、模具设计、钢材加工、试模修模、切边、CNC和检验任何一个环节出现返工,交期都会顺延。把每个阶段的输入和输出提前确认,才能让样件既按时交付,又具备后续量产参考价值。

开模前要准备二维图、三维数模、材料牌号、表面要求、关键尺寸和预计年用量。图纸中若缺少拔模斜度、分型线、螺纹底孔或密封面要求,模具工程师必须反复确认,时间往往耗在等待资料上。客户最好同时提供装配件或旧件,供应商可以据此判断定位、间隙和外观可见区域。
首轮评审应形成书面问题清单:哪些位置可以放浇口,哪些区域允许顶针印,哪些孔位需要CNC完成,哪些尺寸必须在铸态保证。专业的铝压铸模具团队会在开模前做结构优化,虽然增加了前期沟通,却能减少试模后的大改。
普通支架或盖板的模具结构较简单,型腔、滑块和顶出系统确认后即可排产;带深腔、侧孔、薄壁筋和多处抽芯的壳体,则需要更多电极、线切割和配模工序。模具钢材、热处理和精加工质量也会影响首次试模结果,不能只看加工天数。
为了缩短周期,可以在不影响寿命的前提下采用标准模架和通用配件,并把容易变更的局部结构设计成镶件。浇口、溢流和冷却水路应在三维阶段确认,避免钢材加工完成后再大范围改动。模具进度应按设计冻结、粗加工、热处理、精加工、装配和试模节点跟踪,而不是只给一个模具完成日期。

首模样件的任务是验证金属液能否完整充型、排气是否顺畅、浇口和溢流是否便于切除,以及顶出后有没有拉伤、粘模和变形。试模时应记录合金温度、模温、压射速度、增压压力和循环时间,不能只拿一件外观样品判断模具是否成功。
如果首模出现冷隔、缩凹、卷气或局部缺肉,应先根据缺陷位置判断是浇排结构、排气、模温还是参数问题。对薄壁铝合金压铸件,盲目提高压射速度可能加重卷气;对厚大交汇处,单纯延长保压也未必能消除缩孔。带着数据修模,通常比凭经验反复试模更快。
样件如果只手工打磨后交付,客户可能无法判断真实装配效果。需要CNC的产品,应按量产夹具和基准加工;需要攻牙、去毛刺、清洗或表面处理的,也应尽量走同样的工艺路线。特别是密封壳体、安装支架和连接器座,铸态毛坯与精加工后的孔位、平面度和配合间隙差异很大。
样件检验报告应包含外观照片、关键尺寸实测值、材料批次、模穴信息和加工状态。若客户要做气密、耐压或装配试验,应提前明确夹具、压力和判定标准。这样发现问题时,可以判断是设计、模具还是后加工环节需要调整,而不是重新从头打样。
客户可以指定一位技术联系人,集中确认图纸问题;在模具开工前冻结关键尺寸,避免中途频繁变更;样件数量按验证目的确定,首轮不必盲目追求大批量。供应商方面则应提前准备材料、刀具、检具和包装,试模后及时输出问题清单与修模计划。
选择能够覆盖模具、压铸、铝合金压铸加工和CNC的铝合金压铸厂家,沟通链条更短。客户也可以参考铝合金压铸件产品案例,确认供应商是否做过相近的壳体、支架或精密孔位结构。
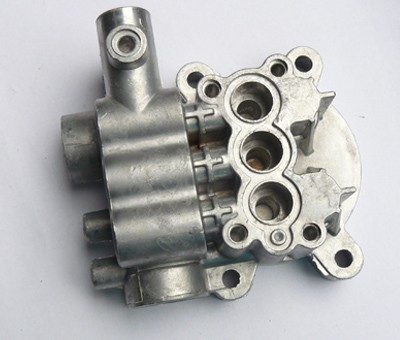
铝合金压铸件打样周期没有脱离产品结构的固定天数。资料完整、结构适合压铸、模具一次评审通过,样件自然会快;若关键要求隐藏在装配现场,后期不断改模,任何供应商都难以保证交期。把图纸、模具、试模、后加工和检验按节点管理,才能让样件真正服务于量产决策。
如需评估铝合金压铸件打样周期或安排图纸评审,可通过联系我们提交资料。
上一篇:铝合金压铸件定制报价包含哪些费用?模具费、加工费与批量成本拆
下一篇:暂无